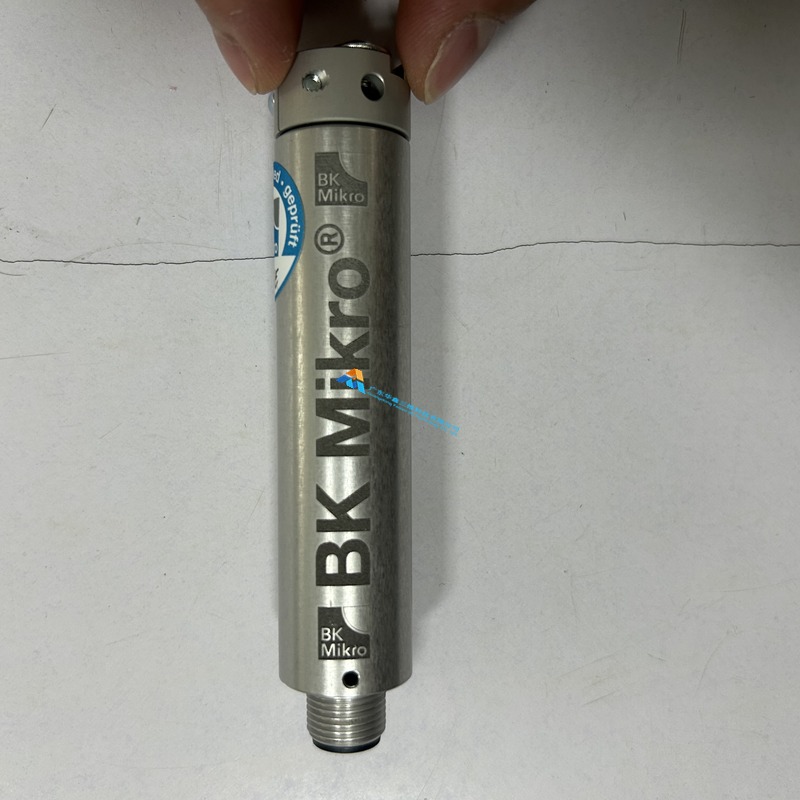
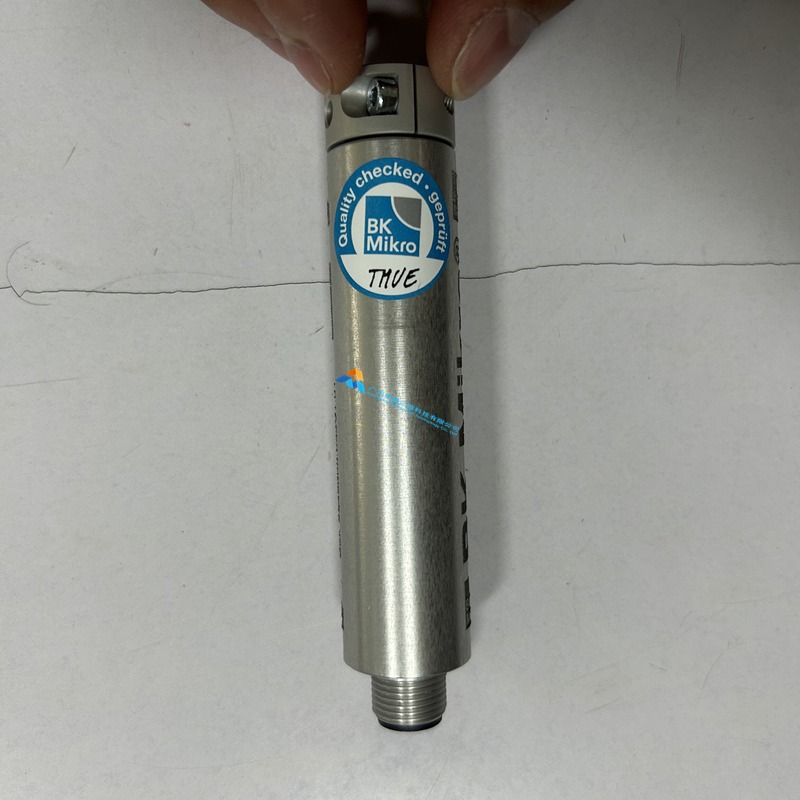
TK98A 是 BK MIKRO 刀检系统里装机量最大的扫描器型号,结构上是把一根测量探头装在一个可气动伸缩的机构里:不检测时探头缩回,避开刀库换刀与工件装夹的空间;需要检测时气缸把探头送到刀刃位置,接触瞬间产生信号,由控制单元判断。这种"平时躲开、用时探一下"的设计解决了机床空间紧张的老问题——刀检装置如果固定不动,很容易与刀柄、工件或夹具干涉。TK98A 的机械特征包括:本体为不锈钢与铝合金组合,防护等级适合机床内部的冷却液与油雾环境;探头行程与接触力可调,以适应不同直径与刃型的刀具;安装方式有法兰与支架两种,常见姿态是装在主轴侧方或工件台边缘,让探头沿径向接触刀刃。它的配套关系要记清:扫描器只是执行端,必须与控制单元(如 BKM98、BKM92 系列)成对使用,不同代控制单元的接口与信号形式不同,替换时不能只看探头型号。检测原理并不复杂,但要调好需要经验:探头以低速接近刀刃,接触后立即停止并回退,系统记录接触位置与是否发生接触;如果设定行程内没有接触,就判定刀具断裂或缺失。调试要点:一是探头中心高度要对准刀具的最低刃口位置,偏高会漏检短刀,偏低会撞刀柄;二是接近速度要慢,0.5 到 2 毫米每秒比较常用,太快会因惯性过冲撞坏探头;三是冷却液必须吹干净,液滴桥接会造成误接触;四是把检测安排在换刀后、加工前,这样报警时刀还在主轴里,处理最方便。维护要点:定期检查气路压力与过滤器,气压不足会导致探头伸不到位;检查探头前端磨损,磨损严重会让接触信号变弱;清理导轨与伸缩杆上的油泥,卡滞会引起动作不到位报警。图示为本批 TK98A 扫描器实物,探头、气动本体与安装支架均可辨识。我司常备 BK MIKRO 扫描器、控制器与线缆,欢迎咨询。
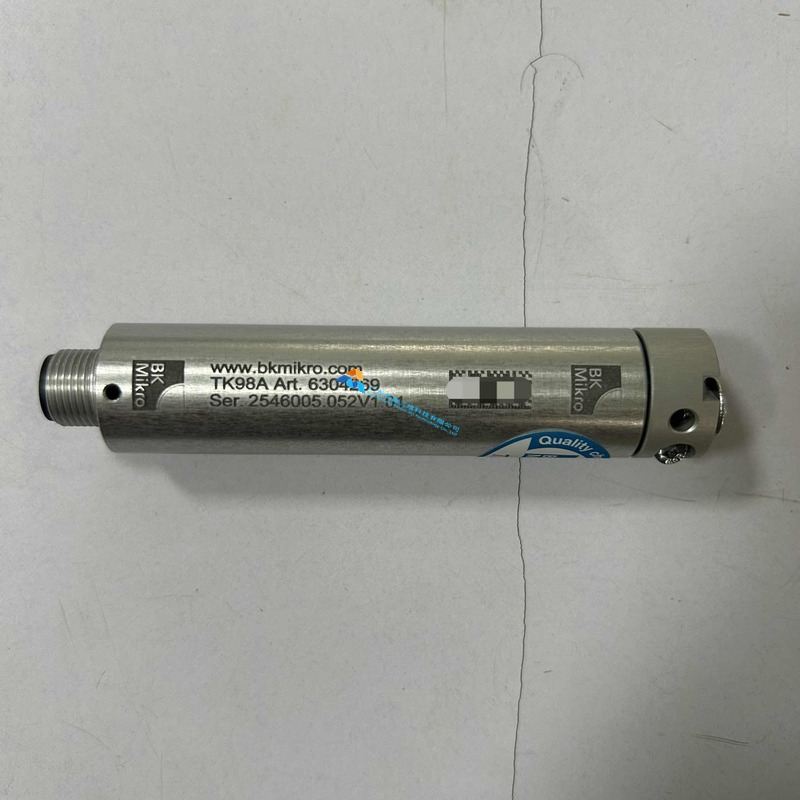
全新原装正品,可提供报关单,欢迎咨询采购。

 18594229230


 电话: 18594229230


