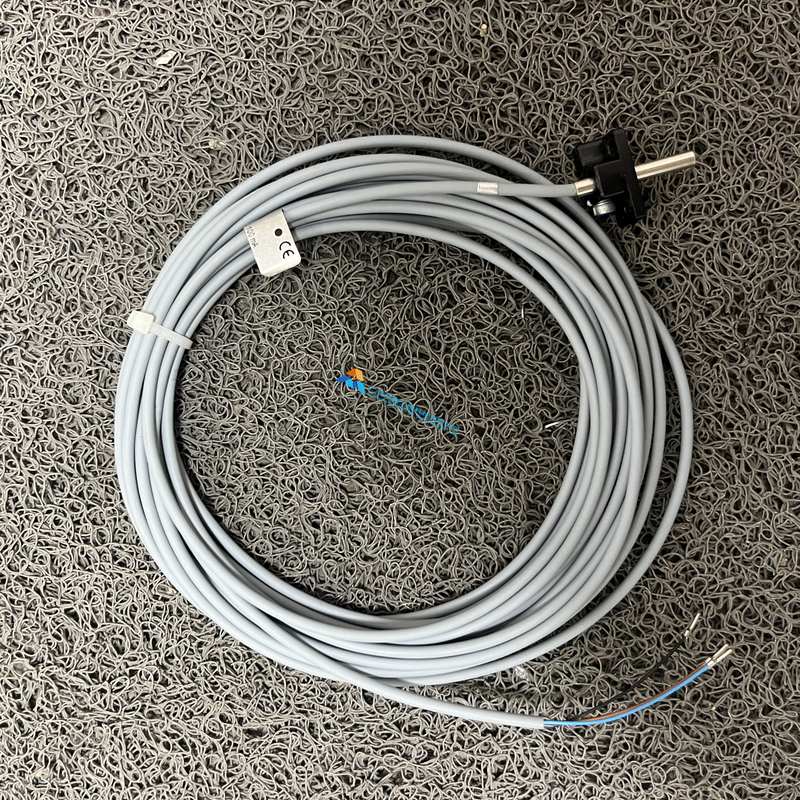
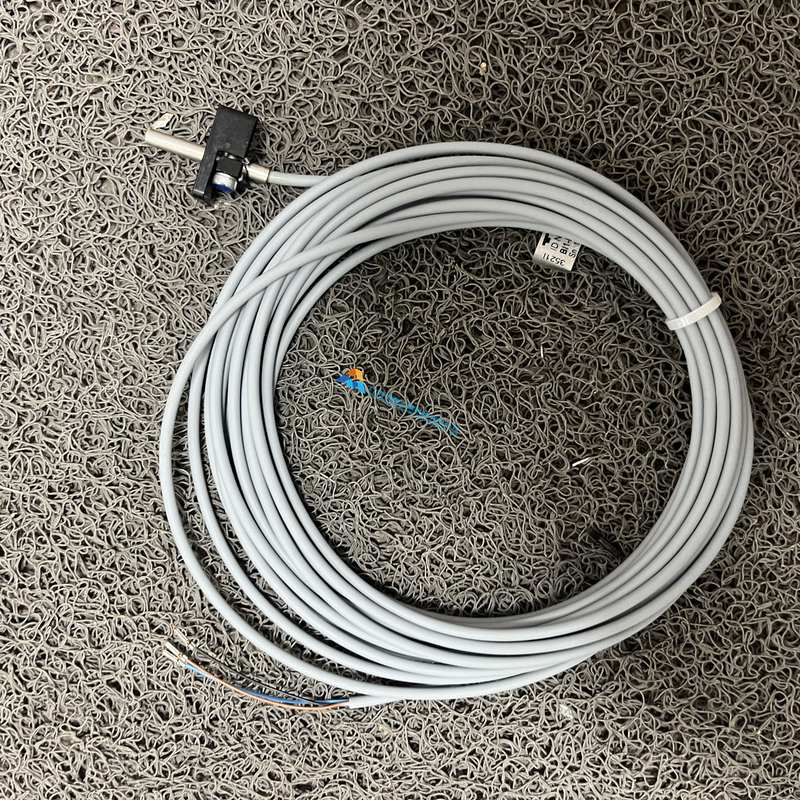
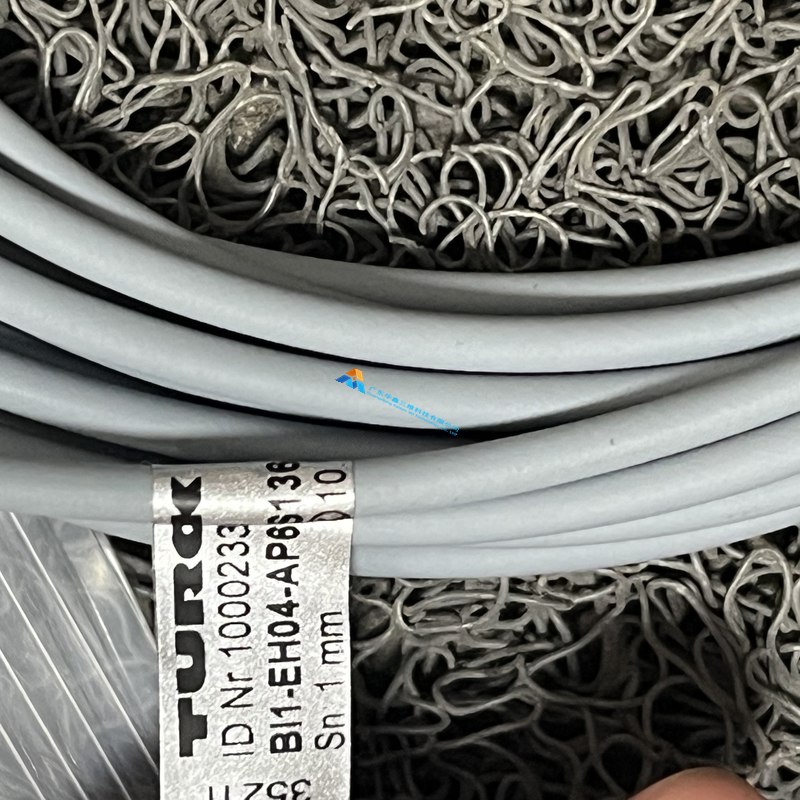
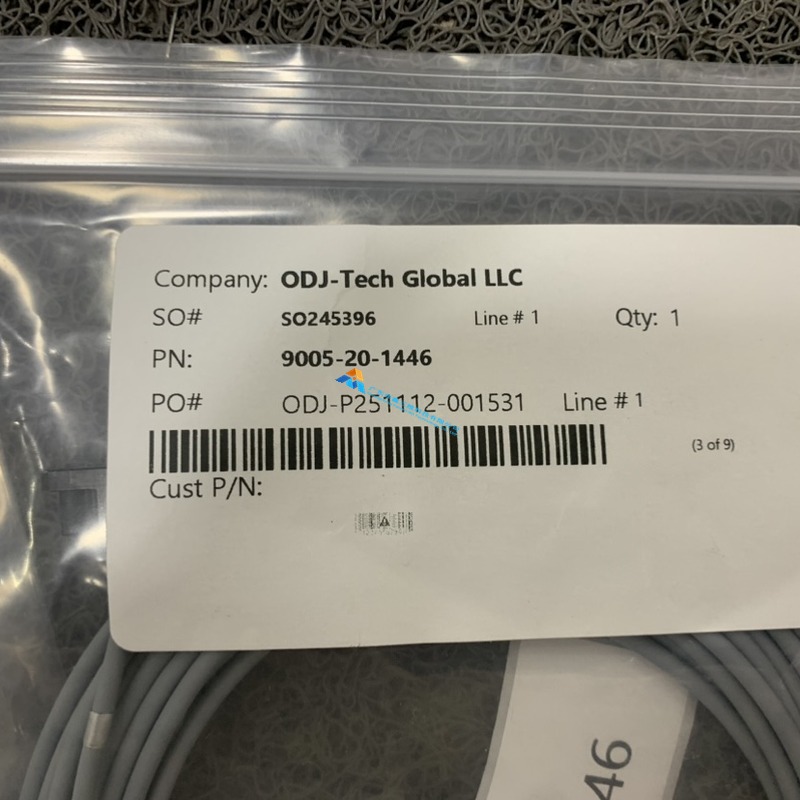
ATI Industrial Automation 是美国北卡罗来纳州的机器人末端工具厂,主业是机器人工具快换装置、六维力力矩传感器、碰撞传感器与去毛刺工具。在汽车焊装、机床上下料、压铸取件这些产线上,机器人要在几分钟内换好几把焊枪、抓手或检测头,靠的就是工具快换装置:主盘装在机器人法兰上,工具盘装在各把工具上,两者靠气动或弹簧锁紧机构对接,对接完成才允许机器人动作。这个对接动作是否真的到位,是整条产线安全的关键——锁紧没到位就提着几十公斤的工具跑,轻则掉件,重则伤人。所以快换盘上必须装检测元件,把锁紧与在位状态反馈给机器人控制器,确认信号没来,程序就不许动。9005-20-1446 就是这类检测元件,ATI 的 9005 系列是快换装置的配件编码段:同段里 9005-20-2253 是 PA2 强电模块工具侧触点组件,9005-20-2255 是工具侧触点组件,9005-20-1743、9005-20-2164 是换枪盘上的检测传感器,9005-20-1446 属于带电缆的传感组件,一端是检测头,另一端是接到主盘或工具盘电气模块的接插件。它的工作方式通常是非接触式或接近式检测:锁紧活塞到位,传感器给出信号;工具盘脱开,信号消失。控制器把这路信号与气路压力、锁紧确认信号做成与逻辑,任何一路不满足就报警。这类件看起来只是一根带插头的线,实际上选错会直接导致停机:检测距离、输出类型(PNP 或 NPN)、接插件针脚定义、电缆长度与弯折半径都要与主盘型号匹配。选型与更换要点:第一,必须按主盘与工具盘的型号查配件表,同一个 9005-20 段里不同后缀对应不同代际的快换盘,不能凭外形相似替换;第二,输出类型与机器人 I/O 板卡匹配,PNP 接 NPN 输入会读不到信号;第三,电缆在快换盘上要随工具盘反复对接与摆动,布线必须留出服务环,直接绷紧会在几个月内把内部铜丝折断;第四,更换后要在机器人程序里重新做一次换刀确认测试,手动触发锁紧与松开各三次,确认信号与实际状态一致;第五,接头处做好防切削液与防焊渣措施,焊装线上飞溅烧穿电缆是常见故障;第六,备件库存建议按产线快换盘数量配一到两套,这类件失效就是整线停机。图示为本批实物,传感器与电缆组件形态可核对。我司常备 ATI 工具快换装置、检测传感器与触点组件,欢迎按件号咨询。
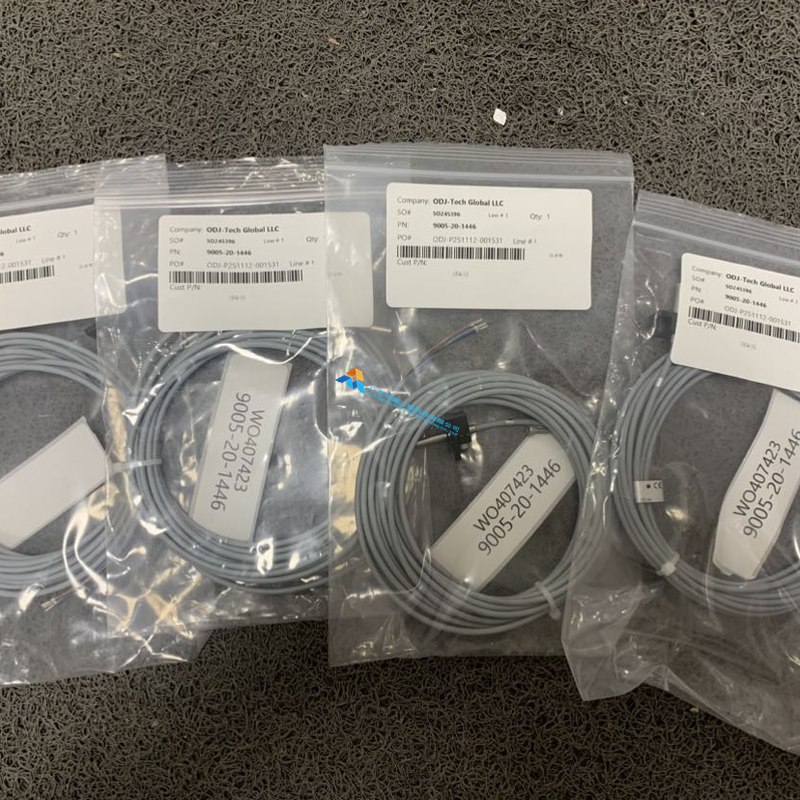
全新原装正品,可提供报关单,欢迎咨询采购。

 18594229230


 电话: 18594229230


